

Trois éléments clés de l'emboutissage des métaux

1. Sélection des matériaux
Donnez la priorité aux tôles d'acier-laminées à froid telles que SPCC et DC01, conformes aux normes GB/T 708 pour garantir que la ductilité et la résistance à la traction répondent aux exigences. Évitez les matériaux contenant des impuretés excessives ou des écarts d'épaisseur supérieurs à ± 0,02 mm. Sélectionnez les matériaux en fonction de l'utilisation prévue des pièces estampées : des tôles d'acier à haute résistance (telles que HSLA) pour les pièces structurelles automobiles et des bandes d'acier laminées à froid de mince épaisseur-à froid-pour les composants électroniques, en équilibrant la faisabilité et le coût du traitement pour éviter les fissures et les froissements causés par des matériaux de qualité inférieure.
2. Conception des matrices
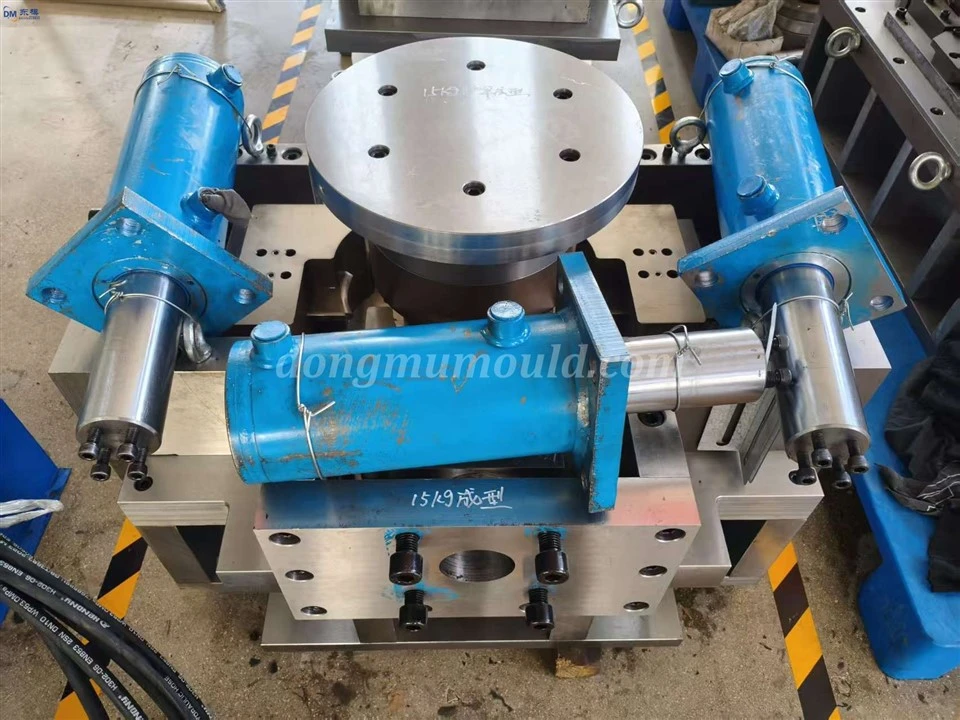
La conception de la matrice doit correspondre au modèle de l'équipement d'emboutissage, en utilisant le dessin CAO et l'usinage CAM pour garantir une précision de la surface de la matrice inférieure ou égale à 0,01 mm et un jeu entre la tige de guidage et le manchon contrôlé dans les limites de 0,005 -0,01 mm. Les arêtes de coupe doivent subir un traitement de trempe pour atteindre une dureté de HRC58-62. Les plaques d'éjection et les dispositifs d'éjection doivent être solidement installés pour éviter le blocage du matériau. Les matrices multipostes nécessitent une configuration de processus raisonnable pour réduire la manipulation inter-processus, prolonger la durée de vie de la matrice et réduire les pertes de matériaux. III. Contrôle des paramètres de processus


La pression d'estampage est réglée en fonction de l'épaisseur et des propriétés du matériau, avec une erreur ne dépassant pas ± 5 %. Une pression excessive peut provoquer une rupture du moule, tandis qu'une pression insuffisante peut entraîner des bavures. La vitesse d'emboutissage est contrôlée entre 10 et 50 coups/minute, ajustée en fonction de la complexité des pièces. Lors du marquage en continu, la vitesse doit rester stable. Une huile d'estampage spéciale est utilisée pour la lubrification, appliquée uniformément sur la cavité du moule et la surface du matériau pour éviter l'estampage à sec, réduire l'usure du moule et les rayures des pièces et garantir la cohérence dimensionnelle dans la production de masse.
Contactez-nous
Ligne d'assistance téléphonique :+86 15930861038
WhatsApp :15930861038
E-mail:dongfangmould@aliyun.com
Engagement de service : Réponse à la demande dans les 12 heures ; fournir une optimisation gratuite de la conception des moules aux clients qualifiés.
Hengshui Dongmo Precision Metal Products Co., Ltd
étiquette à chaud: Matrices d'estampage de précision en métal pour boucliers GPL, Chine, fournisseurs, fabricants, usine, achat, prix, fabriqués en Chine